
I. Den Ursprung aufspüren: Hochwertige Materialien sind die Grundlage für präzise Kontrollen
„Selbst die klügste Hausfrau kann ohne Reis kein Gericht kochen.“ Ob die Genauigkeit der Bohrungen und der Montagepositionierung einer Portalkonstruktion gut kontrolliert werden kann, hängt in erster Linie von den physikalischen Eigenschaften des gewählten Gesteins ab. Einige Billiganbieter verwenden häufig minderwertigen, lockeren und verformungsanfälligen Marmor oder gewöhnlichen Granit als Ersatz. Solche Materialien weisen nicht nur hohe innere Spannungen auf, sondern neigen unter dynamischen Belastungen oder Temperaturschwankungen auch zu Kriechen im Mikrometerbereich, wodurch sich sorgfältig ausgerichtete Bohrungspositionen verschieben können.
ZHHIMG® besteht auf der Auswahl von PremiumproduktenNatürlicher schwarzer GranitEs zeichnet sich durch eine extrem hohe Dichte von ca. 3100 kg/m³, beispiellose Homogenität, extrem geringe Wasseraufnahme und hervorragende Schwingungsdämpfung aus. Die hohe Dichte bedeutet dichtere Partikelanordnung und größere strukturelle Steifigkeit und bildet somit eine solide Grundlage für nachfolgende hochpräzise Bearbeitungsverfahren wie Tieflochbohrungen, Gewindeeinbettung und Montage unter hoher Belastung. Dadurch werden Genauigkeitsfehler aufgrund von Materialverformung praktisch ausgeschlossen.
II. Höchste Ausrüstung und handwerkliches Können: Die großen Herausforderungen beim Bohren und Positionieren meistern
In einer Portalkonstruktion sind die Verbindungen zwischen Querträgern und Stützen, die Montageflächen für Linearführungen und die Drosselbohrungen für Granit-Luftlager dicht mit Montagebohrungen und Bezugsebenen versehen. Um präzise Bohrungen und eine relative Positionskontrolle im Millimeter- bis Mikrometerbereich an diesen extrem harten Natursteinen zu erreichen, sind erstklassige Hauptmaschinen erforderlich.
-
Ultragroße integrierte Verarbeitungskapazitäten
ZHHIMG® verfügt über Fertigungsanlagen der Weltklasse. Unsere CNC-Maschinen und Schwerlastkrane handhaben problemlos einzelne Werkstücke mit einem Gewicht von bis zu 100 Tonnen, Längen von bis zu 20 Metern, Breiten von 4000 mm und Dicken von 1000 mm. Bei großen Portalkonstruktionen realisieren wir die „Einmal-Spannung und integrierte Bearbeitung“. Dadurch vermeiden wir kumulative Fehler durch mehrfaches Wenden und wiederholtes Positionieren und stellen sicher, dass die Gesamtgenauigkeit von Rechtwinkligkeit, Parallelität und Spannweite des Portals bereits bei der Entstehung präzise erreicht wird.
-
Spitzentechnologie für Schleifen und Plankorrektur
Unsere Produktionsstätte ist mit ultragroßen Schleifmaschinen des taiwanesischen Herstellers Nantian ausgestattet. Eine einzelne Maschine kostet über 500.000 US-Dollar und ermöglicht hochpräzises Läppen von Präzisionsplattformen aus Metall und Nichtmetall. Für die Montage der Referenzebenen von Portalstrukturen setzt ZHHIMG® erfahrene Meister ein, die im Durchschnitt über 30 Jahre Erfahrung im manuellen Läppen vorweisen können. Allein mit ihren Händen und ihrem hochsensiblen Tastsinn erreichen sie eine Ebenheit bis in den Nanometerbereich – was ihnen von unseren Kunden den Beinamen „wandelnde elektronische Nivelliergeräte“ eingebracht hat. Diese Handwerkskunst, die „menschliche Präzision nutzt, um die Grenzen der Mikrobearbeitung auszugleichen“, gewährleistet eine extrem passgenaue Verbindung an den Portalverbindungen und eine zuverlässige Rechtwinkligkeit zwischen Bohrungen und Referenzebenen.
III. Konstante Temperatur, Luftfeuchtigkeit und seismische Umgebungen: Eliminierung der Auswirkungen thermischer Verformungen auf die Bohrlochpositionen
Präzisionsarbeiten im Mikrometer- und Nanometerbereich reagieren äußerst empfindlich auf Umgebungstemperatur und Vibrationen. Selbst geringfügige thermische Ausdehnung und Kontraktion können dazu führen, dass die Positionen von Bohrungen, die mehrere Meter voneinander entfernt sind, außerhalb der Toleranz liegen.
ZHHIMG® hat umfangreich in einen 10.000 m² großen Reinraum mit konstanter Temperatur und Luftfeuchtigkeit investiert (speziell zur Simulation von Reinräumen für Halbleiteranlagen zur Montage von Granitkomponenten). Um absolute Stabilität beim Portalbohren, der Montage und der Inspektion zu gewährleisten:
-
Der Werkstattboden ist mit ultrahartem Beton mit einer Dicke von mindestens 1000 mm gegossen.
-
Es ist von professionellen Antivibrationsgräben mit einer Breite von 500 mm und einer Tiefe von 2000 mm umgeben.
-
Die in Innenräumen eingesetzten Krane sind vom Typ „Sunshine“ und isolieren externe und interne Mikrovibrationen vollständig.
-
Unter konstanten Temperatur- und Feuchtigkeitsbedingungen werden die durch die thermische Ausdehnung und Kontraktion des Granitportals verursachten Abweichungen der Bohrlochposition nahezu auf Null reduziert.
IV. Strenge metrologische Regelung: Keine gute Messung, kein gutes Produkt
Getreu der Qualitätspolitik von ZHHIMG®: „Präzisionsfertigung darf nicht zu anspruchsvoll sein.“ Bei der Kontrolle der Genauigkeit von Bohrungen und Montagepositionen in Portalstrukturen halten wir uns an den Grundsatz „Was man nicht messen kann, kann man nicht fertigen“ und etablieren so eine metrologische Sicherheitslinie von Weltrang.
Nach Abschluss der Bearbeitung und Montage setzen wir eine komplette Palette international führender Prüfgeräte zur mehrdimensionalen Überprüfung ein:
-
Renishaw Laser-Interferometer aus Großbritannien: Kalibriert präzise die Geradheit, Neigung und Gier der Portalbewegungsachsen.
-
Schweizer WYLER-Elektroniknivelliergerät und deutsche Mahr-Messuhr (0,5 µm): Gemeinsame Überwachung der horizontalen und mikro-Oberflächenfehler verschiedener Portalreferenzebenen.
-
Alle Prüfgeräte verfügen über Kalibrierungszertifikate des Jinan Municipal Institute of Metrology und des Shandong Provincial Institute of Metrology mit vollständiger Rückführbarkeit zum National Institute of Metrology.
Darüber hinaus durchlaufen alle Mitarbeiter von ZHHIMG® eine umfassende metrologische Ausbildung und arbeiten nach internationalen Normen wie dem deutschen DIN (DIN 876, DIN 875, DIN 650 usw.), dem amerikanischen ASME, dem japanischen JIS und dem chinesischen GB. Während der gesamten Portalmontage werden der Mittenabstand jedes Gewindelochs, die Koaxialität jedes Positionierstifts und die Parallelität der Führungsschienen-Montageflächen mehrfach überprüft. So wird sichergestellt, dass die an die Kunden gelieferten Portalstrukturen eine kraftfreie, korrekturfreie und perfekt sitzende mechanische Verbindung aufweisen. 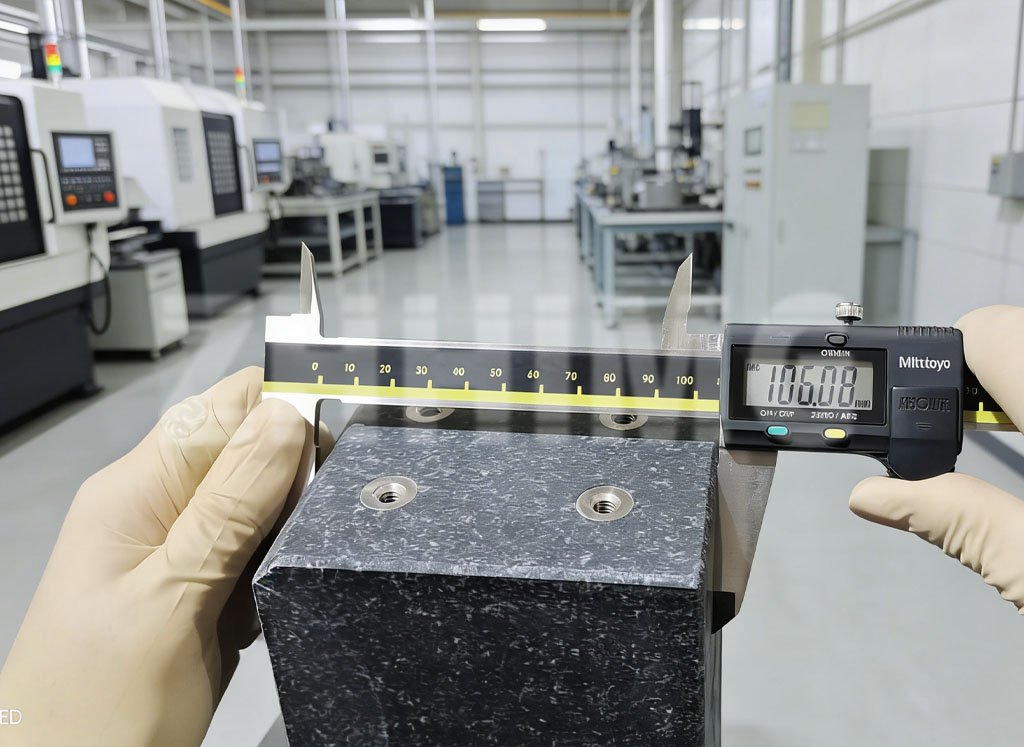
Abschluss
Ist die Genauigkeit der Lochbohrung und der Montagepositionierung von kundenspezifischen Granitportalkonstruktionen leicht zu kontrollieren? Die Antwort lautet ja – vorausgesetzt, man wählt einen professionellen Hersteller, der über erstklassige Steinmaterialien, extrem leistungsstarke Bearbeitungsmaschinen, temperatur- und vibrationsarme Montageumgebungen sowie ein strenges internationales Messsystem verfügt.
Als weltweit führender Anbieter von Präzisionskomponenten, darunter Präzisionsgranit, Präzisionskeramik und Mineralguss, liefert ZHHIMG® kontinuierlich zuverlässige Ultrapräzisionslösungen an Fortune-500-Unternehmen wie GE, Samsung, Apple und die Lieferketten von ASML sowie an führende Forschungseinrichtungen wie die National University of Singapore. Unser Anspruch an Qualität und unser Innovationsgeist treiben uns dabei an. Auch in Zukunft wird ZHHIMG® seinem Versprechen „Keine Täuschung, keine Verschleierung, keine Irreführung“ treu bleiben und so die erfolgreiche Entwicklung der globalen Ultrapräzisionsindustrie weiter vorantreiben.
Veröffentlichungsdatum: 29. September 2026