
Bei der Entwicklung von Inspektionsgeräten für Halbleiter muss oft eine schwierige Anforderung erfüllt werden: die Aufrechterhaltung einer hochgradig wiederholbaren Bewegung und optischen Ausrichtung in einer Umgebung, die niemals vollkommen still ist.
Bodenschwingungen, Luftströmung, Wärmeentwicklung von Linearmotoren, Kabelkräfte, bewegliche Wafer-Handler, Bedienertätigkeiten und Raumtemperaturänderungen können die strukturelle Referenz eines Inspektionssystems beeinflussen. Nähert sich die geforderte Messgenauigkeit dem Submikrometerbereich, tragen Maschinenfundament, Brücke, Säule und Führungsbahn aktiv zur Fehlerbilanz bei.
Eine Granitkonstruktion bietet eine stabile Plattform für Waferinspektion, AOI-Anlagen, Dimensionsmesstechnik, optische Inspektion, Röntgensysteme und Halbleiterautomatisierung. Das Ergebnis hängt von den technischen Details ab. Die Wahl des Granits ist nur der erste Schritt; Geometrie, Schnittstellen, Trägerkonstruktion, Wärmemanagement, Reinraumkompatibilität und Inspektionsplanung entscheiden darüber, ob die endgültige Granit-Maschinenbasis die angestrebte Maschinengenauigkeit ermöglicht.
Beginnen Sie mit dem Fehlerbudget
Der Konstruktionsprozess sollte mit den zulässigen Fehlerquellen der Ausrüstung beginnen und nicht mit einem bevorzugten Basismaterial oder einer Zeichnung der Konstruktion.
Definieren Sie zunächst die Inspektionsaufgabe. Ist dieMaschinenmessungWafergeometrie, Überlagerung, Oberflächenfehler, Gehäusemerkmale, Substrate auf Panelebene oder bestückte Komponenten? Welche Verfahrwege, Zykluszeiten, Sensorauflösung, zulässige Einschwingzeit und Wiederholgenauigkeit sind erforderlich? Diese Antworten legen die strukturellen Ziele fest.
Das Ingenieurteam sollte anschließend die wahrscheinlichen Ursachen für Bewegungs- und Messfehler identifizieren:
- Durchbiegung unter bewegten und statischen Lasten
- Vibrationen von Linearmotoren, Pumpen, Ventilatoren, Robotern und dem Hallenboden
- Thermische Gradienten über die Basis, die Brücke und die optische Stützstruktur
- Geradheit der Führungsbahn und Ausrichtung der Montagefläche
- Kräfte des Kabelträgers und Schlauchbewegung
- Langfristige Änderungen der Referenzgeometrie
- Montageabweichungen zwischen der Granitstruktur und den gekauften Bewegungskomponenten
Granit wird häufig gewählt, da er eine stabile, nichtmagnetische und elektrisch isolierende Struktur mit nützlichen Dämpfungseigenschaften bietet. Er findet breite Anwendung in Präzisionsbewegungs- und Messtechnikgeräten, insbesondere dort, wo integrierte Schienen, Luftlager oder optische Module eine starre gemeinsame Bezugsfläche benötigen. Integrierte Granit-Bewegungssysteme können zudem die Anzahl der Schnittstellen zwischen Komponenten reduzieren und kompaktere Maschinenlayouts ermöglichen.
Die Granitkonstruktion kann eine mangelhafte Systemarchitektur nicht ausgleichen. Ein zu leichtes Portal, eine unzureichend befestigte Kabelführung, eine unkontrollierte Wärmequelle oder ein ungeeignetes Fundament können das Maschinenverhalten weiterhin maßgeblich beeinflussen.
Wählen Sie eine praktische Struktur
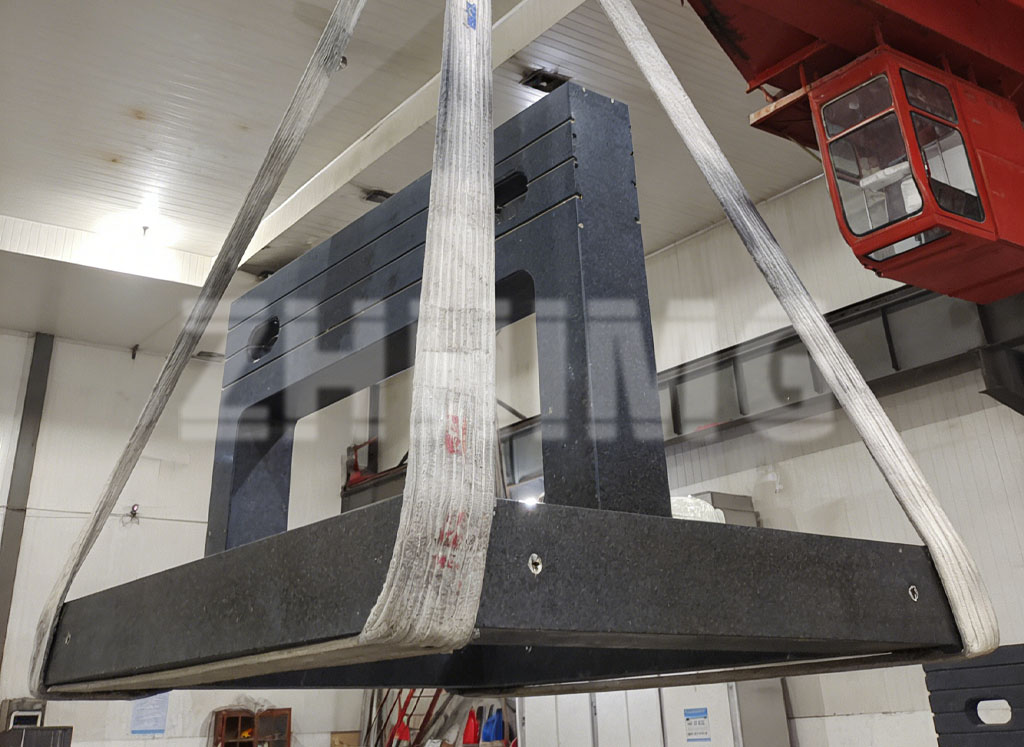
Strukturelle Granitkonstruktionen für Halbleiterprüfgeräte können aus einem großen Sockel, vertikalen Säulen, Brückenträgern, Führungsschienenstützen, Portalbauteilen, optischen Sockeln und Präzisionsmontageblöcken bestehen. Einige Maschinen verwenden einen monolithischen Granitsockel. Andere bestehen aus verklebten oder mechanisch montierten Granitkomponenten, die eine Brücken- oder Portalstruktur bilden.
Die bevorzugte Vorgehensweise hängt von Transportbeschränkungen, erforderlichen Fahrten, dem Zugang zur Montageanlage und der Lage von Präzisionsschnittstellen ab.
Ein monolithisches Fundament kann die Anzahl der Fugen reduzieren und eine direkte Referenz für mehrere Achsen bieten. Eine modulare Granitkonstruktion kann für große Anlagen, Exportverpackungen, Wartungszugänge oder Konfigurationen mit separaten Prozess- und Inspektionszonen praktischer sein. Jede Fuge muss jedoch als kontrollierte mechanische Schnittstelle betrachtet werden. Ebenheit, Rechtwinkligkeit, Kontaktfläche, Befestigungsmuster, Positionierungsmerkmale und Anzugsreihenfolge beeinflussen die endgültige Geometrie.
Bei Brücken mit großen Spannweiten sollten Ingenieure die Biege- und Torsionssteifigkeit, die Eigenfrequenz und die Massenverteilung der beweglichen Elemente bewerten. Mehr Material führt nicht automatisch zu besseren Eigenschaften. Überschüssige Masse kann zwar die Trägheit verbessern, aber die Kosten, die Handhabung und die Anforderungen an die Tragfähigkeit der Fahrbahn erhöhen.
Bei ZHHIMG® umfasst die praktische Arbeit mit kundenspezifischen Granitbauteilen häufig Sockel, Brücken, Säulen, Messlineale, Luftlagerkonstruktionen und Baugruppen mit integrierten Einsätzen. Erfahrung sowohl in der Großformatbearbeitung als auch in der Präzisionsmontage ist von Vorteil, da die optimale Granitkonstruktion in der Regel diejenige ist, die Steifigkeit, Herstellbarkeit, Inspektionszugänglichkeit und Montageanforderungen optimal vereint.
Steuerschienen und Schnittstellen
Die Montageflächen der Führungsschienen erfordern besondere Aufmerksamkeit. Eine präzisionsgefertigte Granitplatte mag zwar eine ausgezeichnete Ebenheit aufweisen, doch die Funktion eines Bewegungssystems hängt von der Ausrichtung seiner Schienensitze, Lagerschienen, Encoder-Referenzpunkte und mechanischen Bezugspunkte ab.
Vor Produktionsbeginn sollten Lieferant und Maschinenbauer Folgendes vereinbaren:
- Bezugspunkte für die Bearbeitung und Prüfung
- Anforderungen an Geradheit, Ebenheit und Parallelität der Schienenauflage
- Lochgröße, Gewinde, Einsatzmaterial und Positionstoleranzen
- Anforderungen an Dübellöcher, Keilnuten oder Positionierungsschultern
- Zulässige lokale Oberflächenabweichungen unter Schienenmontagezonen
- Prüfverfahren, Berichtsformat und Akzeptanzkriterien
Eingebettete Gewindeeinsätze werden häufig in Granitkonstruktionen verwendet. Bei ihrer Auslegung müssen Auszugslast, Schraubenvorspannung, Korrosionsbeständigkeit, thermisches Verhalten, lokale Spannungskonzentrationen und Reinraumtauglichkeit berücksichtigt werden. Einsätze, die zu nah an einer Kante positioniert, zu eng beieinander angeordnet oder einem zu hohen Anzugsmoment ausgesetzt sind, können vermeidbare Risiken bergen.
Es ist außerdem wichtig, zwischen Montageelementen und Präzisionsbezugspunkten zu unterscheiden. Nicht jedes Lochmuster erfordert eine Positionsgenauigkeit im Messbereich. Enge Toleranzen nur dort anzuwenden, wo sie die Maschinengeometrie beeinflussen, trägt zur Kostenkontrolle bei und reduziert unnötige Fertigungsschwierigkeiten.
Design für thermische Realität
Halbleiterinspektionssysteme arbeiten in kontrollierten Umgebungen, wobei kontrolliert nicht gleichbedeutend mit thermischer Homogenität ist. Die Anlage kann Temperatur und Luftfeuchtigkeit präzise regulieren, dennoch entsteht lokal Wärme durch Motoren, Elektronik, Beleuchtung, Laserquellen, Vakuumsysteme und die Bediener.
Granit reagiert aufgrund seiner geringeren Wärmeleitfähigkeit im Allgemeinen langsamer auf kurzfristige thermische Störungen als Metallkonstruktionen. Dies kann dazu beitragen, schnelle Bewegungen des Messbezugs zu reduzieren. Das Gesamtsystem muss jedoch weiterhin ein Gleichgewicht erreichen. Eine Granitbasis kann Verformungen, die durch eine asymmetrisch erwärmte Brücke, einen einseitig montierten, kontinuierlich laufenden Motor oder einen direkten Luftstrom über empfindliche Bauteile verursacht werden, nicht verhindern.
Halten Sie Wärmequellen nach Möglichkeit von kritischen Bauteilen fern. Verwenden Sie, wenn möglich, symmetrische Anordnungen für Motoren und Antriebskomponenten. Verlegen Sie Kühlleitungen und Kabel so, dass keine ungleichmäßigen Kräfte oder thermische Zonen entstehen. Platzieren Sie Temperatursensoren an Stellen, die die tatsächliche Messstruktur repräsentieren, nicht nur die Raumluft.
Halbleiteranlagen erfordern zudem eine koordinierte Planung hinsichtlich Vibrationen, Partikeln, Temperatur, Luftfeuchtigkeit und Versorgungseinrichtungen. Die Richtlinien für Anlagenbetreiber weisen darauf hin, dass Vibrationen von Personen, mechanischen Systemen, externem Verkehr und Versorgungseinrichtungen ausgehen können, während empfindliche Werkzeuge unter Umständen spezielle Untergründe und isolierte Stützkonstruktionen benötigen.
Integration von Reinräumen
Die Granitkonstruktion muss zum Reinraumprozess passen, nicht nur zur Maschinenzeichnung.
Vermeiden Sie partikelbildende Oberflächen, unkontrollierte Dichtstoffe, freiliegende poröse Materialien und schwer zu reinigende Hohlräume. Legen Sie die Reinigungsverfahren vor dem Versand fest und definieren Sie, wie die Baugruppe während Transport, Auspacken, Installation und Endausrichtung geschützt wird. Kabelkanäle, Vakuumdurchführungen und Wartungsöffnungen müssen zugänglich sein, ohne dass sich unnötige Partikel ansammeln.
Auch die Luftströmung spielt eine Rolle. In Reinräumen der Halbleiterindustrie wird häufig eine vertikale, laminare Strömung eingesetzt, und große Bauteile können die lokalen Luftströmungsmuster beeinflussen. Stimmen Sie die Maschineneinhausung, die Geometrie der Granitbrücke, die Abdeckungen und die Absaugvorrichtungen mit dem Reinraum-Ingenieurteam ab.
Vor Versand und Installation prüfen
Die Prüfung sollte den Funktionen der Granitbaugruppe entsprechen. Ein typischer Prüfplan kann die Überprüfung der Maße, der Ebenheit, der Geradheit, der Parallelität, der Rechtwinkligkeit, der Geometrie der Schienenaufnahme, der Position der Einsätze, der Gewinde, des Oberflächenzustands und der Passgenauigkeit der Baugruppe umfassen.
Für kritische Halbleiterprüfgeräte sollte der Maschinenbauer zudem einen Installationsverifizierungsplan erstellen. Dieser kann die Bewertung des Fundaments, die Nivellierung, die Stabilisierung unter Umgebungsbedingungen, die Ausrichtung der Schienen, Bewegungstests, Schwingungsmessungen und die abschließende optische oder messtechnische Kalibrierung umfassen.
Eine gut geplante Granitstruktur bildet eine zuverlässige Grundlage für Präzisionsanlagen in der Halbleiterindustrie. Ihr größter Wert liegt in der disziplinierten Integration: klare Bezugspunkte, kontrollierte Schnittstellen, realistische Wärmeplanung, reinraumtaugliche Details und Prüfmethoden, die den tatsächlichen Leistungsanforderungen der Maschine entsprechen.
Veröffentlichungsdatum: 13. August 2026