
Beim Präzisionsschneiden, Schleifen und der Mikrobearbeitung stellt das Bearbeitungsrattern nach wie vor eine hartnäckige Herausforderung für Verfahrenstechniker dar. Selbsterregte Schwingungen zwischen Schneidwerkzeug und Werkstück während der Bearbeitung erzeugen Wellen und Rattermarken auf der Werkstückoberfläche und verschlechtern so die Oberflächengüte. In schweren Fällen beschleunigt dies den Werkzeugverschleiß und schränkt die Optimierung der Schnittparameter ein. Viele Hersteller haben selbst nach der Optimierung der Spindeln und der Anpassung der Schnittparameter noch Schwierigkeiten, Rattermarken zu eliminieren. Die Ursache liegt häufig in einer unzureichenden Dynamik des Maschinenbetts. Dank ihrer einzigartigen dynamischen Dämpfungseigenschaften unterdrücken Werkzeugbetten aus Granit Bearbeitungsrattern effektiv, optimieren die Schnittbedingungen ausgehend von der Referenzbasis der gesamten Maschine und verbessern so direkt die Oberflächenqualität der bearbeiteten Werkstücke.
Bearbeitungsrattern bezeichnet im Wesentlichen Resonanzen, die durch die Maschinenstruktur unter Einwirkung der Schnittkraft entstehen. Obwohl Gusseisenbetten eine akzeptable statische Steifigkeit aufweisen, sind ihre Dämpfungskoeffizienten relativ niedrig. Sobald kritische Schnittbedingungen erreicht sind, kann die Schwingungsenergie kaum schnell abgebaut werden. Die Schwingungen verstärken sich weiter und übertragen sich auf die Schnittzone, wodurch periodische Rattermarken auf der Werkstückoberfläche entstehen. Selbst eine Feinabstimmung von Vorschubgeschwindigkeit und Spindeldrehzahl kann Rattern nur vorübergehend in einem engen Prozessfenster verhindern und löst das Problem nicht grundlegend auf struktureller Ebene. Granit hingegen verfügt über eine dichte, ineinandergreifende Kristallstruktur mit einer deutlich höheren inneren Dämpfung als Gusseisen. Wenn die durch den Schnitt erzeugten Schwingungen auf das Bett übertragen werden, wird die Schwingungsenergie im Gestein schnell abgebaut und reduziert, wodurch die Schwingungsverstärkung eingeschränkt und die Bedingungen für selbsterregte Schwingungen aufgehoben werden, was zu einem ruhigeren Schnitt führt.
Die alleinige Wahl von Granit als Material garantiert jedoch keine inhärente Schwingungsdämpfung. Die dynamische Leistungsfähigkeit des Maschinenbetts ergibt sich aus dem Zusammenspiel von Material, Konstruktion und Präzisionsbearbeitung. Bei der Konstruktion von Werkzeugmaschinenbetten aus Granit führt ZHHIMG umfassende dynamische Simulationen der gesamten Maschine durch. Verstärkungsrippen, gewichtsreduzierende Aussparungen und Auflagepunkte werden entsprechend der Spindelbelastung, der Schnittkraftrichtung und der Anordnung der Bewegungsachsen optimiert. Die Eigenfrequenz der Struktur wird unter Berücksichtigung des Eigengewichts optimiert, um häufig auftretende Schnittfrequenzen zu vermeiden und Resonanzen der gesamten Maschine zu verhindern. Im Gegensatz zu einfachen Vollsteinrohlingen verstärkt unsere Strukturanpassung die inhärenten Dämpfungseigenschaften von Granit, schwächt dynamische Störungen ab, die von Spindeln, Kugelgewindetrieben und Linearführungen übertragen werden, und verhindert die Ausbreitung von Schwingungen bis zur Werkzeugspitze.
Unterschiedliche Bearbeitungsprozesse stellen spezifische Anforderungen an die Schwingungsdämpfung. Hochgeschwindigkeitsfräsen, Ultrapräzisionsschleifen und die Mikrobearbeitung optischer Komponenten reagieren äußerst empfindlich auf Vibrationen. Bereits geringfügige Schwingungen verschlechtern die Oberflächenrauheit und erzeugen sichtbare Wellenstrukturen. Werkzeugmaschinen mit Granitbetten verfügen über stabile Bezugsflächen, die Mikroverschiebungen an der Werkzeugspitze reduzieren. Die Werkstücke weisen nach der Bearbeitung gleichmäßige Oberflächenstrukturen auf und der Aufwand für das nachfolgende Polieren wird verringert. Bei der Bearbeitung harter Werkstoffe und dünnwandiger Teile weisen diese Werkstücke eine geringe Eigensteifigkeit auf und sind anfällig für durch Schnittschwingungen verursachte Vibrationen. Die Schwingungsdämpfungseigenschaften von Granitbetten reduzieren die Relativschwingungen zwischen Werkzeugen und Werkstücken, minimieren so die Verformung dünnwandiger Teile und Kantenausbrüche und erhöhen die Ausbeute des Endprodukts.
Viele Gerätehersteller unterliegen dem Irrtum, dass sich Rattern allein durch die Verbesserung der statischen Steifigkeit beseitigen lässt. Die statische Steifigkeit misst die Verformung unter statischer Last, während Rattern eine Veränderung der Verformung unter statischer Last ist.dynamisches ProblemSelbst bei hoher statischer Steifigkeit kann eine unzureichende Strukturdämpfung beim Schneiden leicht Vibrationen auslösen. Der Kernvorteil von Granitbetten liegt in ihrer exzellenten dynamischen Schwingungsdämpfung bei gleichzeitig hoher statischer Steifigkeit. Dadurch werden sowohl statische als auch dynamische Kennwerte erfüllt – ein Effekt, der durch die einfache Verdickung von Gusseisenbetten kaum erreicht wird. ZHHIMG wählt hochdichte Granitrohlinge mit einer Dichte von ca. 3100 kg/m³. Durch ausreichende Alterung werden Eigenspannungen abgebaut, um eine Veränderung der Struktureigenschaften nach langjährigem Betrieb zu verhindern. Dies gewährleistet eine dauerhaft stabile Schwingungsdämpfung ohne Dämpfung über die gesamte Lebensdauer der Anlage.
Bei der Bauteilfertigung legt ZHHIMG größten Wert auf die Läppgenauigkeit jeder Montagebezugsfläche auf dem Maschinenbett. Integral geläppte Bezugsflächen gewährleisten die Passgenauigkeit von Führungsschienen und Spindelmodulen und reduzieren dynamisches Spiel durch Montagespalte. Planheitsabweichungen an Bezugsflächen führen nach der Montage zu verdeckten Spalten. Diese Spalten öffnen und schließen sich unter dem Einfluss des Schneidvorgangs wiederholt und verursachen zusätzliche Vibrationen. Hochpräzise Granitbezugsflächen ermöglichen einen ruhigeren Lauf der beweglichen Teile und reduzieren weitere sekundäre Vibrationsquellen. Zusammen mit der Materialdämpfung wird so ein doppelter Schwingungsschutz erzielt. 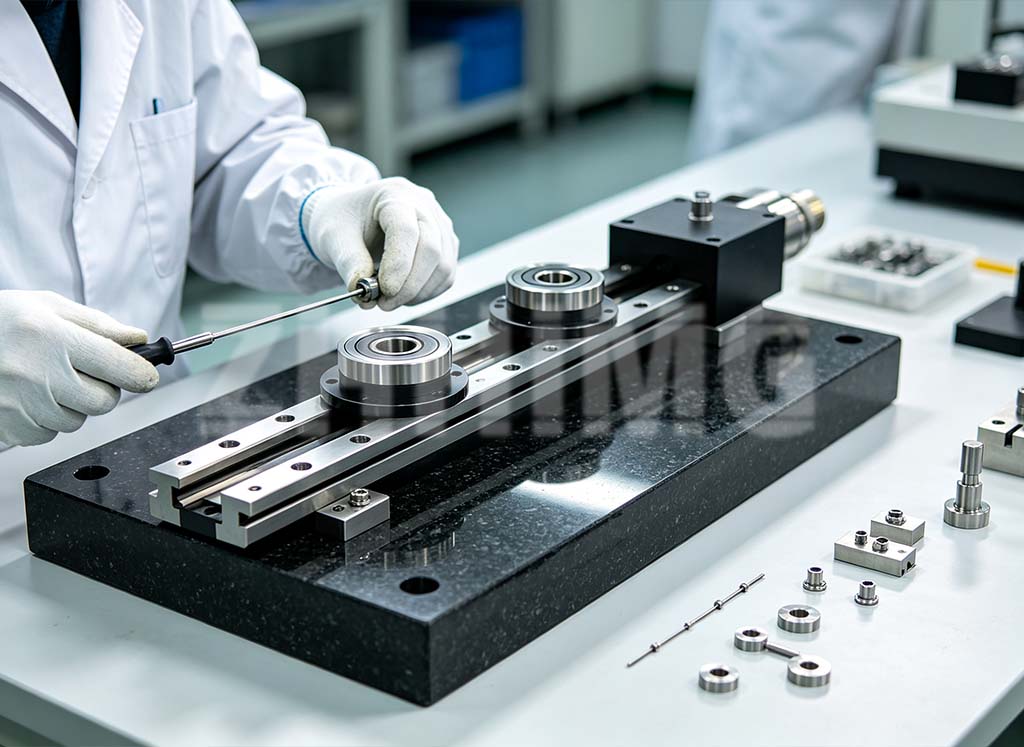
ZHHIMG liefert nicht nur einzelne Granitbettkomponenten, sondern arbeitet auch mit Komplettmaschinenherstellern an dynamischen Simulationsanalysen, um Bettkonstruktionen für spezifische Bearbeitungsbedingungen zu optimieren. Resonanzrisiken werden bereits in der Projektbewertungsphase prognostiziert. Bettform, Anordnung der gewichtsreduzierenden Nuten und Stützpositionen werden individuell an Werkstücktypen und Spindelparameter angepasst. Neben Granitlösungen vergleichen wir die dynamischen Eigenschaften alternativer Basismaterialien wie Mineralguss und ermitteln die optimale Konstruktion für unsere Kunden.
Der Hauptvorteil von Werkzeugmaschinenbetten aus Granit liegt in ihren herausragenden dynamischen Dämpfungseigenschaften. Sie dienen nicht nur als statische, lasttragende Basis, sondern auch als Schwingungsdämpfer für die gesamte Maschine. Durch die schnelle Ableitung der Schnittschwingungsenergie, die Reduzierung von Bearbeitungsschwingungen, die Verringerung von Oberflächenschwingungsspuren an Werkstücken und die Senkung des Werkzeugverschleißes erweitern sie das Prozessfenster für stabiles Schneiden, verbessern kontinuierlich die Oberflächenqualität der Werkstücke und erfüllen die strengen Anforderungen an die Oberflächenstruktur bei der Ultrapräzisionsbearbeitung.
Veröffentlichungsdatum: 17. September 2026