
1. Unterschied im Rohmaterialstandard: Gemischtes Gestein mit niedriger Dichte vs. gesiebter, hochdichter, reiner schwarzer Granit
Gängige Granitbauteile auf dem Markt bestehen meist aus Mischgesteinen uneinheitlicher Herkunft, mit gemischter Mineralstruktur und lockerem Restgefüge. Manche Hersteller verwenden sogar Marmorersatzstoffe, um Kosten zu sparen. Solche Materialien weisen eine geringe Dichte, eine ungleichmäßige innere Struktur, eine hohe Wasseraufnahme und eine geringe Temperaturbeständigkeit auf. Obwohl sie poliert werden können, um grundlegende Planheitsstandards zu erfüllen, neigen sie nach längerem Gebrauch zu Mikroverformungen und Genauigkeitsabweichungen.
Alle Bauteile aus hochfestem, schwarzem Granit bestehen aus hochdichtem Material mit stabiler Mineralphase und kompakter Kornstruktur. Das Rohmaterial wird Schicht für Schicht gesiebt, um lose Adern, poröse Bereiche und weiche Verunreinigungen zu entfernen. Die gleichmäßige Dichte übertrifft die von herkömmlichen Gesteinsmaterialien deutlich und gewährleistet so die grundlegende strukturelle Festigkeit und langfristige geometrische Stabilität der Präzisionsgeräte.
2. Unterschied in der Behandlung von internem Stress: keine Alterungsbehandlung vs. mehrstufige Stressabbau-Alterung
Die meisten herkömmlichen Granitprodukte werden lediglich einfach geschnitten und oberflächlich geschliffen, ohne professionelle Spannungsarmglühung. Der Stein behält die während des Abbaus und der Verarbeitung entstandenen hohen inneren Spannungen. Nach dem Einbau und der Nutzung, beeinflusst durch Temperaturschwankungen in der Werkstatt und mechanische Vibrationen, bauen sich diese Restspannungen langsam ab, was zu unsichtbaren Verformungen, Unebenheiten und instabilen Messdaten führt.
Bauteile aus Granit in Anlagenqualität müssen ein standardisiertes, mehrstufiges Alterungsverfahren durchlaufen, das natürliche Alterung im Lager und simulierte Vibrationsalterung umfasst. Durch den Langzeit-Spannungsabbau werden innere Ungleichgewichte vollständig beseitigt, sodass die Strukturgeometrie auch unter Bedingungen kontinuierlicher Vibrationen und wechselnder Temperaturen über lange Zeit unverändert bleibt.
3. Unterschied in der Produktionsumgebung: herkömmliche Werkstattbearbeitung vs. Präzisionswerkstatt mit konstanter Temperatur und Schwingungsisolierung
Die herkömmliche Granitbearbeitung erfolgt in gewöhnlichen Industriehallen ohne konstante Temperaturregelung und Schwingungsdämpfung. Bodenerschütterungen, Schwankungen der Luftströmung und Temperaturdrift verursachen subtile Fehler im Schleifprozess. Diese unsichtbaren Fehler beeinträchtigen jedoch kontinuierlich die Genauigkeit der Anlagen im praktischen Einsatz.
Die professionelle Bearbeitung, Montage und Prüfung von Granitbauteilen erfolgt in einer 10.000 Quadratmeter großen, staubfreien Werkstatt mit konstanter Temperatur und Luftfeuchtigkeit. Der extra dicke Hartbetonboden und die umlaufenden Antivibrationsrillen isolieren effektiv externe Vibrationen. Ausgestattet mit geräuscharmen Transportsystemen gewährleistet die gesamte Werkstatt eine stabile und präzise Arbeitsumgebung, wodurch die Genauigkeit der Bearbeitung und die reproduzierbaren Prüfdaten jedes einzelnen Bauteils sichergestellt werden. 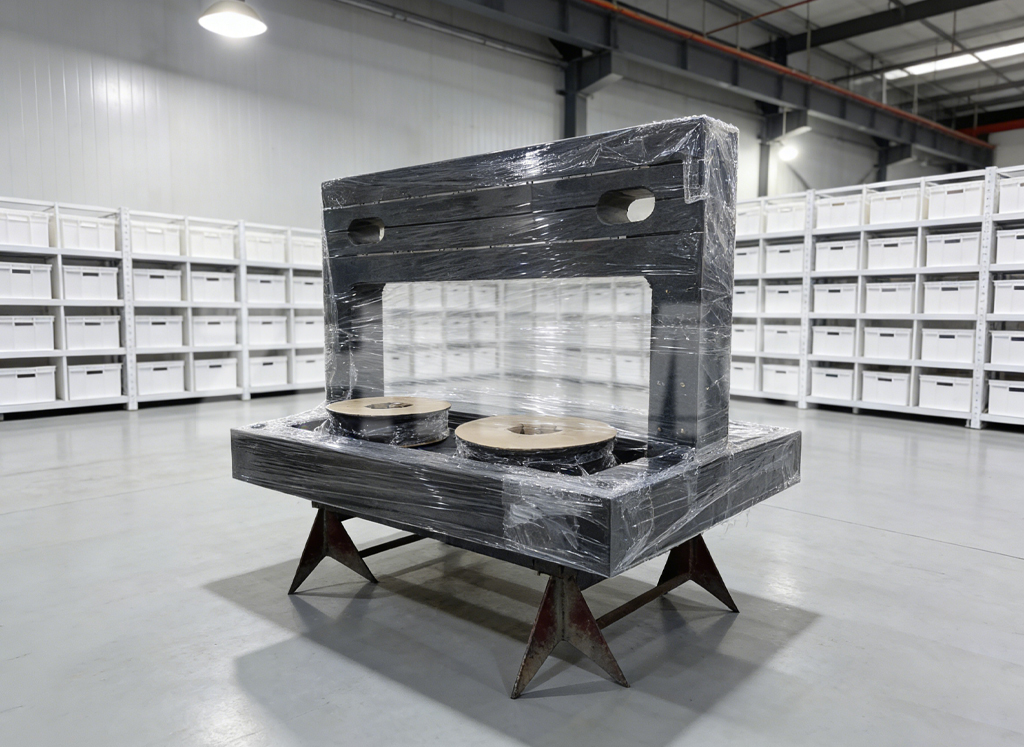
4. Unterschied im Prüfstandard: einfache Detektion vs. auf den vollständigen Standard rückführbare Präzisionskalibrierung
Herkömmliche Granithersteller verwenden zur Ebenheitsprüfung lediglich einfache Messgeräte und verzichten auf systematische Präzisionsprüfverfahren. Die Prüfdaten entbehren einer maßgeblichen Kalibrierungsquelle und sind nicht nachvollziehbar, was zu uneinheitlicher Produktgenauigkeit und mangelnder Chargenstabilität führt.
Die Granitkomponenten in Anlagenqualität werden mit modernsten Prüfgeräten getestet, darunter deutsche Mahr-Messgeräte, japanische Mitutoyo-Präzisionsprüfgeräte, elektronische WYLER-Nivelliergeräte aus der Schweiz und britische Renishaw-Laserinterferometer. Alle Messdaten werden von nationalen und regionalen Metrologieinstituten kalibriert und entsprechen den gängigen internationalen Standards wie DIN, ASME, JIS, GB und BS. Vollständige, rückführbare Prüfsysteme gewährleisten, dass alle Präzisionskennwerte des Produkts korrekt, stabil und international anerkannt sind.
5. Unterschied in der technischen Handwerkskunst: rein mechanisches Schleifen vs. manuelles Nanopräzisionspolieren + standardmäßige professionelle Schulung
Die herkömmliche Granitverarbeitung beruht ausschließlich auf mechanischem Schleifen, ohne feine manuelle Korrekturen und erfahrungsbasierte Fehlerkompensation. Das Verfahren ist eindimensional und kann selbst kleinste strukturelle Defekte, die durch Unterschiede in der Gesteinstextur entstehen, nicht beseitigen.
Die professionelle Fertigung von Granit in Anlagenqualität vereint hochpräzise CNC-Maschinen mit jahrzehntelanger Erfahrung in der manuellen Poliertechnik. Alle Techniker durchlaufen eine umfassende, standardisierte Langzeitschulung zu internationalen Messtechnikstandards. Erfahrene Poliermeister kontrollieren den Materialabtrag im Mikrometerbereich präzise und erzielen so eine Ebenheitsgenauigkeit im Nanometerbereich, die mit rein mechanischer Bearbeitung nicht zu erreichen ist. Dies verbessert die Stabilität und Konsistenz von hochpräzisen Bauteilen erheblich.
6. Unterschiede bei der Werksqualifizierung und der F&E: Unzertifizierte Kleinbetriebe vs. standardisierte internationale High-End-Hersteller
Normale Granitverarbeitungsbetriebe verfügen weder über vollständige internationale Managementsystemzertifizierungen noch über unabhängige geistige Eigentumsrechte, ihr Prozessmanagement ist instabil und es gibt kein standardisiertes Qualitätskontrollsystem.
Als führender Hersteller von Ultrapräzisionsgranit und Präzisionskomponenten mit ISO 9001-, ISO 14001-, ISO 45001- und CE-Zertifizierung verfügt ZHHIMG über mehr als 20 internationale Patente und Marken, die in Europa, Amerika und Südostasien registriert sind. Das Unternehmen pflegt langjährige, intensive Kooperationen mit weltweit renommierten Universitäten und Metrologieinstituten und optimiert kontinuierlich seine Verarbeitungstechnologien und Prüfmethoden. Standardisiertes Unternehmensmanagement, strenge Qualitätsrichtlinien und kundenorientierte Transparenz gewährleisten, dass alle gelieferten Produkte eine gleichbleibend hohe Präzision aufweisen.
7. Unterschied in der Anwendungsleistung: Kurzfristige Leistungsflache vs. langfristig stabile Benchmark-Leistung
Gewöhnliche Granitbauteile erfüllen lediglich vorübergehende Anforderungen an die Planheit und eignen sich nur für Anwendungen mit geringer Präzision und einfache mechanische Stützkonstruktionen. Sie sind nicht für hochpräzise Bereiche wie Halbleiterfertigung, ultrapräzise Laserbearbeitung und Tests im Bereich neuer Energien geeignet.
Für höchste Präzisionsanforderungen in der Industrie wurden speziell hochstabile Granitkomponenten entwickelt. Sie finden breite Anwendung in Koordinatenmessgeräten (KMG), optischen Inspektionssystemen (AOI), Röntgengeräten, Halbleiteranlagen, Linearmotorplattformen, Präzisionslaseranlagen und Prüfgeräten für neue Energien. Dank ihrer extrem hohen Stabilität, Vibrationsfestigkeit und Präzisionserhaltung über lange Zeiträume sind sie zum unverzichtbaren Präzisionsmaßstab der modernen Ultrapräzisionsindustrie geworden.
Abschluss
Der Unterschied zwischen gewöhnlichen Granitbauteilen und hochfesten Granitkomponenten für den Anlagenbau liegt nicht in der Oberflächenebenheit, sondern in der Rohmaterialqualität, der Spannungsbehandlung, der Produktionsumgebung, der Rückverfolgbarkeit der Prüfverfahren, der handwerklichen Ausführung und der standardisierten Fertigungsqualität. Nur streng selektierter, vollständig gelagerter, präzise geprüfter und professionell bearbeiteter Granit in Anlagenbauqualität gewährleistet den langfristig stabilen Betrieb dieser Präzisionsanlagen.
Als Weltklasse-Hersteller von Ultrapräzisionskomponenten hält sich ZHHIMG stets an strenge Präzisionsfertigungsstandards, eliminiert minderwertige gewöhnliche Steinmaterialien von vornherein und bietet globalen Kunden hochstabile, präzisionsgefertigte Granitstrukturbauteile und Messnormen in Gerätequalität.
Veröffentlichungsdatum: 10. August 2026