
Auf der ZHHIMG®-Werkstatt gibt es ein altes Sprichwort:Ohne erstklassige Messgeräte kann kein erstklassiges Produkt das Werk verlassen.Eine Toleranzangabe von 2 µm in einer Zeichnung ist keine bloße Meinung, sondern ein Wert, der nachgewiesen, dokumentiert und auf eine nationale Norm zurückgeführt werden muss. Diese Überzeugung prägt unser gesamtes Vorgehen bei der Herstellung und Prüfung von Präzisionsgranitbauteilen, von den kleinsten Details bis hin zu den kleinsten Komponenten.Granit-Oberflächenplattezu einem zwanzig Meter langen Maschinenbett.
Es erklärt auch eine Überzeugung, die wir intern immer wieder wiederholen:Bei Präzisionsarbeiten ist kein Grad an Genauigkeit zu hoch, um ihn zu fordern.Dieser Artikel zeigt, wie das in der Praxis aussieht – die Instrumente, die Menschen und die Standards, die hinter jedem Messbericht stehen, den wir versenden.
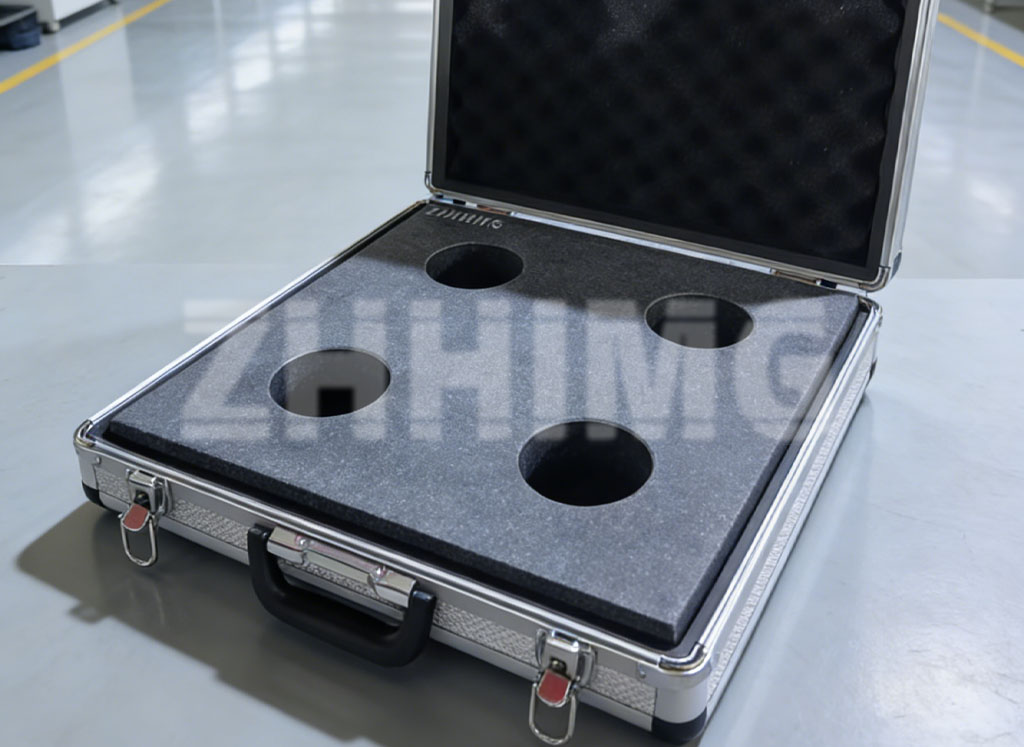
Eine ZHHIMG® Granit-Referenzplatte in ihrem Transportkoffer – selbst die Verpackung eines Messobjekts ist so konstruiert, dass die Geometrie im Inneren geschützt wird.
Eine Instrumentenflotte, die auf nationale Metrologieinstitute rückführbar ist
Messungen sind nur dann sinnvoll, wenn sie rückführbar sind. Die Prüfräume von ZHHIMG® sind mit einer Reihe erstklassiger Messinstrumente ausgestattet – elektronische Nivelliergeräte und Neigungssysteme von ZHHIMG®.WYLER, hochpräzise Längen- und Formmessgeräte vonMahr, UndRenishaw-Laserinterferometerzur Überprüfung der Positionsgenauigkeit und Geradheit von fertigen Maschinensystemen.
Jedes dieser Instrumente durchläuft eine Kalibrierkette, die bis zu nationalen Metrologieinstituten zurückverfolgt werden kann. Konkret bedeutet das: Wenn wir Ihnen einen Ebenheitsbericht für eine Granitplatte aushändigen, ist die angegebene Zahl nicht unsere subjektive Einschätzung der Ebenheit, sondern ein Ebenheitswert in Einheiten, die von einem nationalen Normungsinstitut anerkannt werden. Kunden, die den vollen Umfang unserer Messmöglichkeiten kennenlernen möchten, können unsere Referenzen einsehen.Granit-Messinstrumenteausrichten.
Warum Ausrüstung allein nicht ausreicht
Hochwertige Instrumente setzen die Grenzen des Verifizierbaren – doch sie erzeugen nicht von sich aus ebene Oberflächen. Diese Aufgabe obliegt dem Zusammenspiel von Maschinen, Umgebung und vor allem Menschen.
Die Läppworkshops von ZHHIMG® werden von Handwerkern geleitet, die überüber dreißig Jahre Erfahrung im manuellen LäppenIhre Fertigkeit ist unter unseren Kunden legendär: Einer unserer Meisterläpper kann mit dem Finger über eine Granitoberfläche fahren oder das Verhalten einer Wasserwaage unter einem Teller ablesen und so Abweichungen von der Ebenheit vorhersagen, die dann von Messgeräten mit bemerkenswerter Übereinstimmung bestätigt werden. Kunden scherzen, dass er …„eine gehfähige elektronische Wasserwaage“– und der Witz ist nur ein halber Witz.
Manuelles Läppen im Mikron- und Submikronbereich
Die endgültige Planheit einer hochpräzisen Granitoberfläche wird durch manuelles Läppen erreicht: Schleifpaste, ein Referenzwerkzeug und Tausende von präzise dosierten Durchgängen. Der Meister liest die Oberfläche anhand der Messdaten aus, entscheidet, wo die nächste mikroskopische Materialmenge abgetragen werden muss, und bearbeitet den Bereich mit kontrollierten Bewegungen. Anschließend messen die Instrumente erneut – elektronische Nivelliergeräte entlang diagonaler Linien, Autokollimatoren entlang der Längsachse –, bis die Fehlerverteilung konvergiert.
Das ist das Wesen vonMensch-Maschine-Synergie:
- Die Maschineentfernt Material vorhersagbar und erhält die Geometrie über große Flächen;
- Das Messsystem– WYLER, Mahr, Renishaw – verwandelt Geometrie in Zahlen;
- Der Handwerkerinterpretiert die Zahlen und schließt die letzte Lücke im Mikrometerbereich, die noch kein automatisierter Prozess so wirtschaftlich auf großen Freiformflächen erreichen kann.
Das Ergebnis ist eine geläppte Oberfläche, bei der die letzte Korrektur kleiner sein kann als die Wellenlänge des sichtbaren Lichts – ausgeführt von Händen, die auf dreißig Jahren Erfahrung in der Mustererkennung beruhen und deren Funktion durch Instrumente überprüft wird, die auf nationale Standards rückführbar sind.
Qualitätskontrolle gemäß DIN, ASME und GGG-P-463C-78
Talent und Instrumente müssen weiterhin schriftlichen Standards genügen. Die Qualitätskontrollverfahren von ZHHIMG® orientieren sich an den weltweit wichtigsten Präzisionsstandards für Granit:
- Deutsche DIN-Normen (u.a. DIN 876)– die Referenz für Güteklassifizierung, Ebenheitstoleranzen und Prüfmethoden, die in den europäischen OEM-Lieferketten weit verbreitet ist;
- Amerikanische ASME-Normen und Bundesnorm GGG-P-463C-78– Festlegung der Genauigkeitsklassen, Prüfmethoden und Nachkalibrierungsintervalle für Oberflächenplatten auf dem nordamerikanischen Markt;
- JIS und andere nationale Standards– findet Anwendung, wenn die Akzeptanzkriterien eines Kunden den nationalen Bestimmungen entsprechen.
Jede fertige Platte und Baugruppe wird mit einem Messbericht geliefert, der die angewandte Norm, die verwendeten Messgeräte, die Umgebungsbedingungen während der Messung und die Messergebnisse enthält. Bei Bedarf kann eine Kalibrierung durch Dritte veranlasst werden, um dem Bericht zusätzliche Unabhängigkeit zu verleihen. Unser vollständigerKalibrierung und InspektionDer Arbeitsablauf ist dokumentiert und kann vom Kunden geprüft werden.
Die Kultur: Präzision duldet keine Abkürzungen
Was dieses System zusammenhält, ist nicht ein einzelnes Instrument oder ein einzelner Meister. Es ist eine gemeinsame Betriebskultur mit drei Regeln:
- Messen Sie, was Sie versenden.Kein Granitbauteil verlässt das Werk ohne eigene, unter kontrollierten Bedingungen ermittelte Messdaten.
- Vertraue dem Instrument, überprüfe das Instrument.Die Kalibrierungsintervalle werden eingehalten und Referenzartefakte werden zwischen den Instrumenten abgeglichen, damit Abweichungen erkannt werden, bevor sie sich in einem Produkt verstecken können.
- Im Zweifelsfall wiederholen.Eine Platte, die 0,5 µm außerhalb der Toleranz liegt, ist nicht „nah genug“ – sie muss zurück zum Läppen. Bei Präzisionsarbeiten ist fast richtig zu sein oft nur ein Zeichen von falsch.
Was das für Käufer bedeutet
Wenn Sie eine Quelle habenGranit-OberflächenplatteWenn Sie eine Luftlagerführung oder eine kundenspezifische Messstruktur von ZHHIMG® erwerben, kaufen Sie mehr als nur Stein. Sie erwerben eine rückführbare Messkette, ein Qualitätssystem gemäß DIN und ASME/GGG-P-463C-78 sowie Handwerker, deren Hände das leisten, was ihre Instrumente überprüfen – und die niemals zulassen, dass die Diskrepanz zwischen diesen beiden Aspekten jemals in Frage gestellt wird.
Senden Sie uns Ihre Toleranzvorgaben, Ihren Referenzstandard und Ihre Teilezeichnung.Unser Metrologieteam wird Ihnen vor dem Zuschnitt des Steins den Messplan, die einzusetzenden Instrumente und die von uns garantierte Güteklasse mitteilen.
Veröffentlichungsdatum: 20. September 2026