
Jede Präzisionswerkstatt kennt dieses Problem: Die Schleifmaschine kann eine Granitoberfläche bis auf wenige Mikrometer plan schleifen. Dann ist Schluss. Der letzte Schritt – der darüber entscheidet, ob eine Messplatte als Werkzeug oder als Türstopper dient – lässt sich nicht mit einer rotierenden Scheibe durchführen. Er wird von Hand erledigt.
Das ist der Teil des Prozesses, den niemand in einem Datenblatt festhält. Bei ZHHIMG nennen wir das die Arbeit eines Meister-Läppers. Manche unserer Läpper stehen seit dreißig Jahren an derselben Werkbank. Sie prüfen die Planheit durch Fühlen, in Mikrometern, bevor überhaupt ein Messgerät eingeschaltet wird. So entsteht Geometrie im Nanometerbereich.
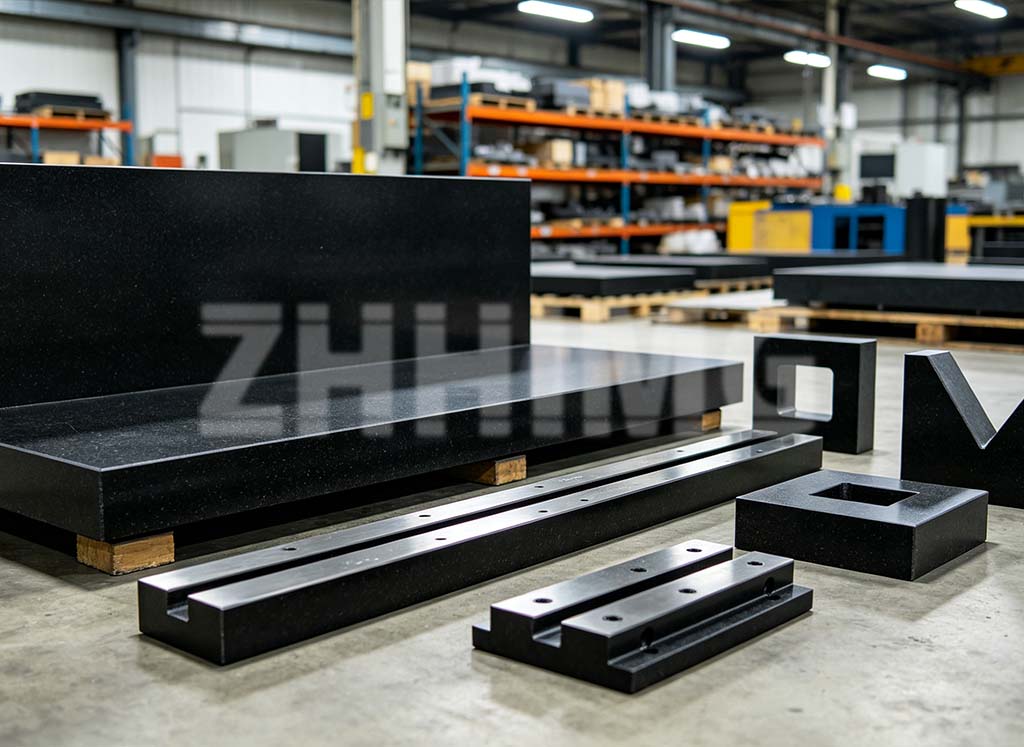
Fertige schwarze Granitplatten, gerade Kanten und Winkelblöcke im Werk ZHHIMG – die Ebenheit wird von Hand beurteilt und anschließend mit einem Instrument bestätigt.
Warum Maschinen vor Abschluss der Arbeit stoppen
Eine Schleif- oder Fräsmaschine trägt Material schnell ab, hat aber ihre Grenzen. Das Werkzeug verschleißt. Die Spindel weist eine eigene Ungenauigkeit auf. Der Tisch bewegt sich durch die Wärme. Ab einem Bereich von wenigen Mikrometern trägt die Maschine nicht mehr zur Genauigkeit bei – sie überträgt ihre eigenen Fehler auf das Werkstück.
Eine Handläppmaschine bringt weder Spindel noch Hitze oder Softwarefehler in die Oberfläche ein. Sie besteht lediglich aus einer Platte, einem Schleifmittel und geübten Händen. Deshalb wird die endgültige Geometrie einer Präzisionsoberfläche noch immer auf traditionelle Weise hergestellt. Die Maschine bereitet die Oberfläche vor. Die Hand bestimmt das Finish.
Im Schoßraum
Läppen sieht einfach aus, ist es aber nicht. Die Läppmaschine verteilt ein feines Schleifmittel auf einer Referenzplatte und bewegt das Werkstück in einer kontrollierten Achterbewegung. Mit jedem Hub wird an den erhabenen Stellen etwas Material abgetragen, während die Vertiefungen unberührt bleiben. Über Stunden hinweg nähert sich die Oberfläche einer Ebene an.
Entscheidend ist nicht die Kraft, sondern das Feedback. Der Läpper spürt, wie das Werkstück schleift, wo es wackelt und wo es absolut plan aufliegt. Dieses Gefühl ist der Sensor, den keine Maschine besitzt. Es entwickelt sich über Jahre, Oberfläche für Oberfläche, bis die Hand den Unterschied zwischen einer annähernd perfekten und einer exakten Oberfläche erkennt.
Wie sich dreißig Jahre anfühlen
Unsere erfahrensten Handwerker arbeiten seit bis zu dreißig Jahren an der Werkbank. Sie spüren Unebenheiten im Mikrometerbereich mit der Handfläche, lange bevor sie sich auf einem Messgerät zeigen. Fragt man sie, wie sie das machen, fällt es ihnen schwer, es zu erklären. Es ist keine Zahl, die sie ablesen. Es ist ein Unterschied, den sie fühlen.
Wir betrachten das nicht als Legende, sondern als Ausgangspunkt. Neue Lavierer lernen an der Seite der alten Hasen, erst an Probeplatten, dann an richtigen Werkstücken, bis Hand und Werkzeug harmonieren. Das Handwerk wird gelehrt, nicht vermietet. So bleibt es auch nach dem Ausscheiden einzelner Hände erhalten.
Die Hand schlägt vor, das Instrument verfügt.
Können ohne Nachweis ist nur eine Geschichte. Jede kritische Oberfläche, die ZHHIMG verlässt, wird auf unserer Prüflinie vermessen, die mit Anlagen von [Name der Firma fehlt] betrieben wird.Mahr (Deutschland), WYLER (Schweiz) und Renishaw (Großbritannien)Ebenheit, Rechtwinkligkeit, Parallelität und Winkel werden alle anhand der Zeichnung vermerkt.
Die Hand vollendet das Werk. Das Instrument gibt grünes Licht oder lehnt es ab. Nichts wird versendet, bis die Zahlen übereinstimmen – genau so läuft das ab.Präzisions-Granitkomponentesollte sich seine Toleranz verdienen.
Von der Werkbank zur Maschine
Diese Handarbeit ist der Grund, warum eine Granitplatte unter einer Koordinatenmessmaschine, einem Wafer-Tisch oder einer Laserplattform platziert werden kann und über die gesamte Lebensdauer des Werkzeugs als Referenz dient. Die Oberfläche ist nicht nur bei der Auslieferung plan. Sie wurde durch das Entfernen von Spannungen und Unebenheiten, die sich sonst später bilden würden, plan gemacht.
Wir bauenPräzisionsgranitfür CMM-Basen, optische und Halbleiterplattformen sowie dieGranit-PortalsystemeDiese Maschinen transportieren Messköpfe über große Werkstücke. Hinter jeder dieser Maschinen steht ein Läpper, der stundenlang an einer Oberfläche gearbeitet hat, die kein Schleifrad erreichen konnte.
Zertifiziert, patentiert und jederzeit überprüfbar
ZHHIMG ist das einzige Unternehmen der Branche, das gleichzeitig über die Zertifizierungen ISO 9001, ISO 45001, ISO 14001 und CE sowie über 20 internationale Patente verfügt. Unser dichter schwarzer Granit hat eine Größe von ca.3.100 kg/m³— geringe Porosität, geringe Wärmeausdehnung und stabil genug, um über Jahrzehnte hinweg Vertrauen zu schenken.
Unsere Arbeit wird von Unternehmen wie GE, Samsung und Oracle genutzt und von Institutionen wie der National University of Singapore und nationalen Metrologieinstituten in Großbritannien, Deutschland und den USA geprüft. Wenn ein Metrologielabor das Material untersucht, ist die Toleranz ein messbarer Fakt, keine leere Behauptung. Keine Täuschung, keine Verschleierung, keine Irreführung – das ist seit jeher unser Prinzip.
Präzision ist eine Gewohnheit, kein Ereignis
Die Maschinen werden immer besser. Doch die Handarbeit hält weiterhin das letzte Mikrometer fest. Es ist ein langsamer Arbeitsstil, aber der einzige, den wir kennen, um eine Oberfläche zu erzeugen, auf der ein Kunde eine Maschine bauen kann. Handwerk ist hier kein Marketingbegriff. Es ist der letzte Schritt im Prozess.
Falls Sie benötigenhandbearbeiteter GranitFür Messmaschinen, Portale oder Maschinengestelle senden Sie uns bitte die Zeichnung und die geforderte Genauigkeit. Unsere Ingenieure und Läppspezialisten sorgen für die optimale Abstimmung von Güte, Geometrie und Oberflächengüte – und liefern Ihnen die Messdaten als Nachweis.
Veröffentlichungsdatum: 17. September 2026