
- Überlagerungsfehler von Adapterplatten beseitigen und einheitliches homologes Bezugssystem realisieren
Bei herkömmlichen Lösungen werden Grundkörper und Metalladapternuten separat gefertigt und mit Schrauben montiert. Dies führt zu kombinierten Fehlern wie Oberflächenebenheitsabweichungen, Montagefehlern und Verformungen durch das Vorspannen. Mit der einteiligen Nutentechnologie von ZHHIMG stammen die Bezugspunkte der Montagenuten und die Hauptbezugsfläche des vertikalen Grundkörpers aus demselben Granitsubstrat mit vollständig homologen Referenzen. Zusätzliche Metalladapter sind nicht erforderlich. Die Toleranz der Nutposition und die Rechtwinkligkeit der Nutwand werden zusammen mit dem Grundkörperbezug in einem Arbeitsgang hergestellt, wodurch Abbe-Fehler deutlich reduziert werden. Das Verfahren eignet sich besonders für hochempfindliche Geräte wie Bildmessgeräte und optische Inspektionsgeräte mit AOI und verbessert die geometrische Genauigkeit nach der Montage der kompletten Maschine signifikant.
- Vermeiden Sie Spannungsspitzen an geteilten Verbindungen und erhöhen Sie die Gesamtsteifigkeit der Struktur.
Granit ist ein sprödes Material. Werden separate Metalladapter mit Schrauben befestigt, erzeugt das Schraubendrehmoment lokale Spannungen an den Kontaktpunkten. Unter wechselnden Langzeitbelastungen können Spannungsverformungen oder sogar verdeckte Risse im Gestein auftreten. Durch die einteilige Nut werden die Montageflächen in das Granitsubstrat integriert; die Kraft verteilt sich gleichmäßig über die gesamte Basis, ohne dass es zu Verbindungsstellen zwischen unterschiedlichen Materialien kommt. In Kombination mit einem hochdichten schwarzen Granitsubstrat wird die Gesamtsteifigkeit weiter verbessert. Lokale Mikroverformungen treten selbst unter dynamischen Hochgeschwindigkeitseinwirkungen und kontinuierlicher Schwerlastbelastung kaum auf, was eine bessere Langzeitstabilität der Struktur gewährleistet.
- Die synchrone Alterungsbehandlung von Nuten und Bezugspunkten begrenzt die langfristige Präzisionsabweichung.
Das Einstechen erzeugt Schnitteigenspannungen um die Nutöffnungen. Die meisten Hersteller liefern die fertigen Produkte direkt nach dem Einstechen und Feinschleifen aus. Nach der Auslieferung führt der Spannungsabbau zu Abweichungen der Nutabmessungen und der Rechtwinkligkeit der Grundfläche. ZHHIMG verfolgt einen durchgängigen Arbeitsablauf: Schruppen und Einstechen mit Schleifzugabe → mehrstufige Alterung im Lager und in der klimatisierten Werkstatt zum Abbau der Schnittspannungen → Feinschleifen und manuelles Läppen. Bei großformatigen Bauteilen erfolgt der langfristige, natürliche Spannungsabbau auf dem 200.000 m² großen Produktionsgelände und dem 20.000 m² großen Rohsteinlager. Die 10.000 m² große, klimatisierte Werkstatt isoliert von Umwelteinflüssen und gewährleistet so zeitunabhängige Abweichungen der Nutabstände, der Nutwandparallelität und der Rechtwinkligkeit der Grundfläche. Dadurch werden die Anforderungen internationaler Metrologienormen wie DIN und ASME hinsichtlich der Langzeitbeständigkeit erfüllt.
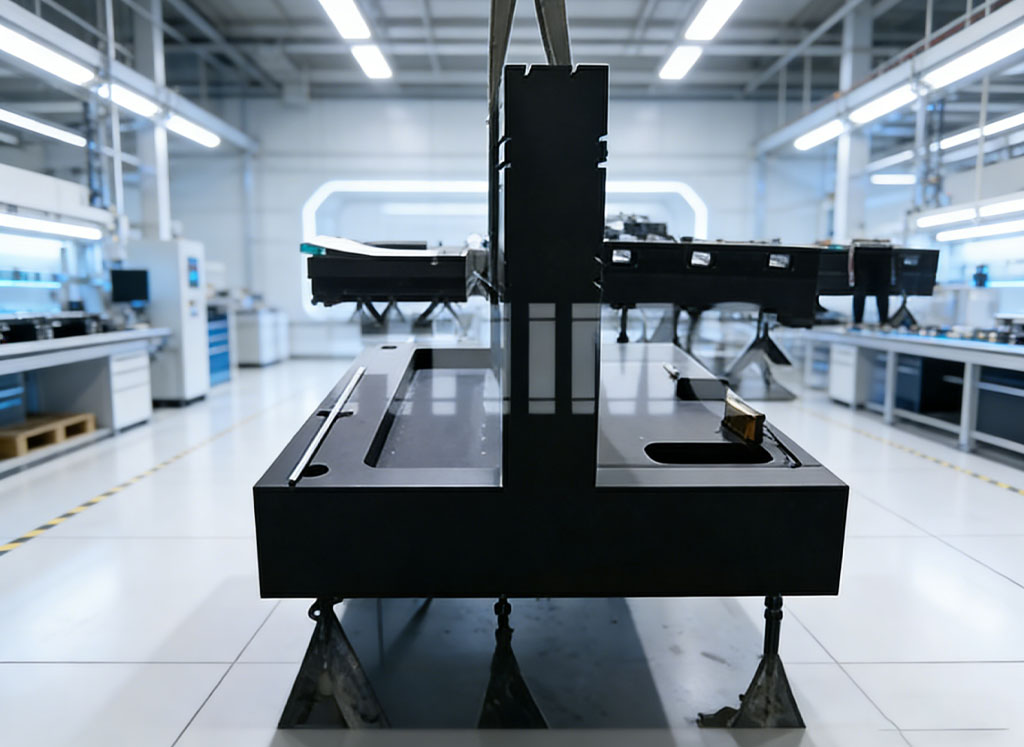
- Nano-geschliffene Nutoberflächen reduzieren den Montage- und Inbetriebnahmeaufwand für die Anpassung von Bauteilen.
Viele Hersteller führen nach dem Nutenschneiden lediglich ein einfaches Fräsen durch, was zu einer ungenügenden Nutwandrauheit und umfangreichen Nacharbeiten vor Ort für den Kunden führt. Ausgestattet mit großformatigen NT-Flachschleifmaschinen und Schleiftechnikern mit über 30 Jahren Erfahrung im manuellen Läppen, setzt ZHHIMG Präzisionsschleifen sowohl der Seitenwände als auch der Bodenflächen von Montagenuten ein, um eine Genauigkeit im Mikrometerbereich zu erreichen. Nutabmessungen, Parallelität und Positionstoleranzen werden mithilfe von Renishaw-Laserinterferometern, elektronischen WYLER-Nivelliergeräten und weiteren Instrumenten, deren Messwerkzeuge auf das nationale Metrologieinstitut rückführbar sind, vollständig geprüft. Kunden können Positionierblöcke, Luftlagerbaugruppen und Linearmodule direkt nach Erhalt der Ware montieren. Dadurch entfallen Nacharbeiten vor Ort und wiederholte Inbetriebnahmezyklen, und die Lieferzeit für die komplette Maschine verkürzt sich.
- Das integrierte Design unterstützt kundenspezifische Anforderungen für vielfältige, komplexe Geräte.
Nach Zeichnung lassen sich vielfältige Kombinationen aus Montage-, Positionierungs- und T-Nuten sowie Senkungen, Gewindeeinsätzen und Stiftlöchern fertigen. Dank der Fertigungskapazität für 20 m lange und 100 Tonnen schwere Einzelteile können wir sowohl kleine und mittelgroße vertikale Sockel für 2D-Messgeräte als auch extra große vertikale Säulenfüße für Prüfgeräte in der Halbleiter- und Energietechnik in einteilige Nuten fräsen. Die Montage von geteilten Verbindungen und die damit verbundenen Nahtfehler werden vermieden. Luftgelagerte Graniteinheiten, optische Module und Prüfwerkzeuge lassen sich direkt auf dem Sockel montieren. So realisieren wir eine Komplettlösung und senken die Kosten für Teilebeschaffung und -verwaltung unserer Kunden.
- Die vollständige Dämpfungsleistung bleibt erhalten, um Präzision unter dynamischen Arbeitsbedingungen zu gewährleisten.
Nachträglich angebrachte Metalladapternuten verändern die natürlichen Dämpfungseigenschaften von Granit; die Resonanz der Metallteile verstärkt die Geräteschwingungen. Durch das einteilige Nuten wird nur ein Teil des Gesteins abgetragen, wodurch die hervorragenden Schwingungsdämpfungseigenschaften von schwarzem Granit vollständig erhalten bleiben. Bei schnellen Hin- und Herbewegungen, Laserpulsbetrieb und hochfrequentem Abtasten mit Prüfsonden klingen die Schwingungen rasch ab, wodurch Resonanzstörungen unterdrückt und die Wiederholgenauigkeit der optischen Bildgebung und der Dimensionsmessung sichergestellt wird. Die stabile Positioniergenauigkeit der in den Nuten montierten Baugruppen bleibt auch in Produktionshallen mit externen Schwingungsstörungen erhalten.
- Korrosionsbeständigkeit ohne Rostbildung senkt die späteren Wartungskosten.
Alle Nuten sind integral in den Granituntergrund eingearbeitet, wodurch Rost, Oxidation und Abplatzen der Metalladapter ausgeschlossen sind. Selbst bei Kontakt mit Reinigungsmitteln in Halbleiterwerkstätten und verschiedenen Medien in Lithiumbatteriefabriken korrodieren die Nuten nicht und verunreinigen keine Bezugsflächen. Eine Wartung der Rostschutzbeschichtung ist nicht erforderlich. Die Nuten sind leicht zu reinigen und neigen weniger zur Ansammlung von Rostpartikeln, die bewegliche Bauteile verunreinigen könnten. Dies verlängert die Lebensdauer der gesamten Anlage und ermöglicht den langfristigen Dauerbetrieb in Reinräumen und Metrologielaboren.
Veröffentlichungsdatum: 12. August 2026